


Por favor déjanos un mensaje
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 ZHEJIANG FOYOT ELECTRONIC TECHNOLOGY CO.,LTD
Select Language
English
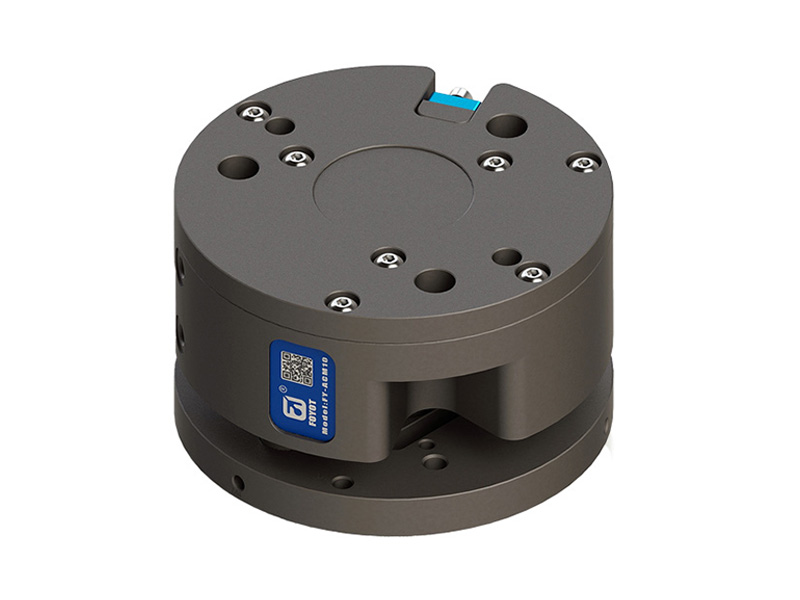
A 1200°C, el tocho deja de ser magnético mucho antes de que deje de estar caliente, y ese hecho decide la mayor parte de este argumento antes de que se mencione el precio. El acero se vuelve austenítico y efectivamente no magnético por encima de aproximadamente 770°C, por lo que un imán que levanta una pieza forjada de un calentador de inducción mantiene metal caliente que no responde. Sin embargo, los imanes funcionan en los talleres de forja todos los días, sobre piezas en bruto, láminas y desechos en frío. Por lo tanto, la verdadera cuestión entre pinza neumática y pinza magnética para el manejo de forjado en caliente no es "cuál es más fuerte", sino "en qué paso trabaja cada una". Esta guía cubre la física, el enfriamiento y la seguridad contra caídas, luego muestra cómo FOYOT , un fabricante de pinzas de alta temperatura en China, especifica unidades para palanquillas de 1200 °C.
Un imán no falla gradualmente a la temperatura de forjado: falla por completo a una temperatura que se puede mirar hacia arriba.
El punto Curie. El hierro pierde ferromagnetismo aproximadamente a 770°C. En la práctica, los aceros al carbono y aleados se vuelven austeníticos y paramagnéticos mucho antes, y una palanquilla a 1150-1250°C está muy por encima de la línea. No hay fuerza de retención para reducir la potencia porque, para empezar, no hay respuesta magnética. Los electroimanes de los molinos de carga pesada para losas alcanzan un máximo de entre 600 y 700 °C con bobinas y blindaje de alta temperatura: un techo tecnológico, no el límite del catálogo de un solo proveedor.
Escala. Por debajo del punto Curie, las incrustaciones de óxido aún arruinan el rendimiento magnético. Las superficies forjadas y laminadas en caliente llevan entre 0,1 y 1 mm de cascarilla de laminación no magnética, y la fuerza de sujeción magnética cae aproximadamente con el cuadrado del entrehierro. Un milímetro de escala puede eliminar más de la mitad de la fuerza nominal de un imán que se probó perfectamente en una placa de tierra. Las mandíbulas neumáticas atraviesan las incrustaciones porque aplican presión mecánica en un punto, no en un campo a lo largo de un área.
Geometría y material. Un imán necesita una cara plana perpendicular al campo. Las barras redondas, los cigüeñales, las bielas y las redes delgadas le dan una fracción del contacto para el que fue clasificado. Las piezas forjadas de aluminio, titanio y acero inoxidable austenítico no aportan nada en absoluto: ambas áreas de crecimiento en el aligeramiento.
El magnetismo residual es el costo silencioso: las piezas salen magnetizadas, por lo que las virutas se adhieren a las superficies mecanizadas, los arcos de soldadura se disparan y un paso desmagnetizador se une a la ruta.
Entonces, ¿dónde siguen ocupando su lugar los imanes? Desapilado de piezas en frío, manejo de chatarra y movimiento de piezas terminadas entre operaciones en frío: planas, limpias, ferrosas, a temperatura ambiente. Los imanes electropermanentes también se mantienen sin energía, una auténtica ventaja de seguridad frente a una pinza neumática normalmente abierta. El error es estirarlo hacia la zona caliente, donde la pieza de trabajo ha dejado de cooperar.
✅ En pocas palabras: Los imanes poseen un manejo frío, plano y ferroso; por encima de 700°C retienen aire caliente.
Una vez que se acepta que las mandíbulas deben tocar acero a 1200 °C, todo el problema de diseño pasa a mantener vivo el actuador y a qué sucede cuando desaparece la presión del aire. La elección entre refrigeración pasiva o activa para la gestión del calor de las pinzas de forja se reduce a la aritmética del ciclo de trabajo más que a la preferencia.
La protección pasiva significa escudos térmicos, separadores cerámicos y cuerpos de largo alcance que sujetan el cilindro a 300-700 mm del tocho. Agregue una purga de aire y el cuerpo se asienta a 60–80 °C en un contacto de 6 segundos/funcionamiento inactivo de 20 segundos con acero a 1200 °C en las mandíbulas. No tiene tuberías en la muñeca, nada que pueda filtrarse, nada que mantener, razón por la cual cubre la mayoría de las celdas de forja.
El enfriamiento activo significa una camisa de agua y un circuito cerrado, y adquiere su complejidad cuando el tiempo de contacto excede aproximadamente los 10 a 12 segundos, la temperatura ambiente en la prensa excede los 60 °C o el robot no puede empujarse lo suficiente hacia atrás. Mantiene la temperatura corporal plana independientemente del trabajo, pero coloca líneas de refrigerante en una muñeca que gira 2000 veces por hora, provoca la condensación y convierte una fuga estenopeica junto a un acero a 1200 °C en un evento de vapor. Concretarlo cuando los números lo requieran, no porque suene serio.
Luego está el modo de fracaso que nadie presupuesta. Una pinza neumática normalmente abierta deja caer su pieza en el instante en que se corta la línea de aire, y en una celda de forja esa línea pasa por la prensa, donde puede volar un trozo. La respuesta de ingeniería es una configuración cerrada por resorte (aire para abrir), por lo que la pérdida de presión significa que las mandíbulas se aprietan con más fuerza en lugar de abrirse, respaldadas por una válvula de retención o un pequeño acumulador en la muñeca durante dos o tres ciclos de emergencia. La misma lógica explica por qué en cada evaluación de riesgos seria se plantea la cuestión de si una pinza neumática autoblocante previene fallas de seguridad por caída en el forjado en caliente : lo hace, pero solo cuando el resorte se cierra sobre la pieza y la geometría de la mandíbula es autoblocante en lugar de depender únicamente de la fricción.
Aquí es donde aparece el proceso del fabricante en el hardware. Con una profunda acumulación técnica en el diseño de efectores finales desde 2016, Zhejiang Foyot Electronic Technology Co., Ltd. construye cada serie en torno a la tarea que realmente cumplirá: FOYOT Electronics se adhiere a la ruta de I+D independiente , siguiendo una estrategia de desarrollo impulsada por la innovación que ha producido estructuras de sellado y mandíbulas patentadas y el reconocimiento de empresa nacional de alta tecnología. La empresa ha invertido mucho en la construcción de un moderno sistema de fabricación inteligente , equipado con mecanizado CNC internacionalmente avanzado y capacidad de pruebas térmicas, de modo que las configuraciones de cierre por resorte, los paquetes de protección y las variantes de alcance se validan por pedido en lugar de prometerse en una página.
Qué poner en la hoja de especificaciones:
Los compradores que comparen cotizaciones de OEM deben hacerse una pregunta que separa la experiencia en forja de la ambición del catálogo: ¿qué sucede con la pieza cuando la línea de aire se corta a 1200 °C? Un proveedor que responde con una tasa de primavera, una hora de cierre y un volumen de acumulador los ha construido antes.
✅ En pocas palabras: el blindaje pasivo cubre la mayoría de las celdas de forja; el enfriamiento activo es una decisión del ciclo de trabajo; y las mandíbulas cerradas por resorte no son opcionales en palanquillas calientes.
P: Pinza neumática versus pinza magnética para manipulación de forjado en caliente: ¿cuál debo especificar para palanquillas a 1200 °C?
R: Neumáticos, sin excepción. A 1150-1250°C el acero es austenítico y no magnético, por lo que un imán no tiene fuerza que aplicar independientemente de su clasificación. Reserve imanes para el desapilado en frío de piezas en bruto, chatarra y piezas ferrosas planas a temperatura ambiente, y utilice una pinza neumática protegida dondequiera que las mandíbulas se encuentren con acero caliente.
P: ¿Cuándo la refrigeración pasiva frente a la activa para la gestión del calor de las pinzas de forja se inclina hacia la refrigeración por agua?
R: Cuando el tiempo de contacto excede aproximadamente 10 a 12 segundos por ciclo, la temperatura ambiente en la prensa se mantiene por encima de 60 °C o la geometría del robot evita 300 mm de separación. Debajo, un escudo pasivo con purga de aire mantiene el cuerpo a 60-80°C y evita líneas de refrigerante en la muñeca.
P: En cuanto a la pérdida de aire, una pinza neumática autoblocante evita fallas de seguridad por caída en el forjado en caliente , pero ¿qué se debe verificar antes de confiar en ella?
R: Un diseño autoblocante con resorte cerrado sí lo hace: la pérdida de presión hace que las mordazas se cierren en lugar de abrirse, y una válvula de retención montada en la muñeca requiere de dos a tres ciclos para finalizar la transferencia. Confirme la fuerza de cierre a la temperatura de trabajo, no a 20 °C: la velocidad del resorte y la fricción de la mandíbula cambian con el calor.
P: ¿Puede una fábrica de China suministrar versiones con resorte y mordazas personalizadas?
R: Sí. FOYOT fabrica series estándar de alta temperatura más variantes OEM/ODM (configuración de cierre por resorte, alcance personalizado, geometría de mandíbula y sellos) desde su propia planta, con modelos estándar que se envían en aproximadamente 15 días y construcciones personalizadas citadas a partir de planos.
Comparta la temperatura de la pieza de trabajo, los tiempos de contacto e inactividad, la temperatura ambiente en la prensa, el peso de la pieza y el soporte disponible con la ingeniería de FOYOT , y recibirá un paquete de protección, especificaciones de cierre por resorte y cálculo de fuerza, gratis, generalmente dentro de un día hábil. Para diseños de mandíbulas personalizados o proyectos OEM/ODM, comuníquese con Zhejiang Foyot Electronic Technology Co., Ltd. a través de foyotrobotclaw.com.
Contactar proveedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.